会社ニュース、技術的進歩、業界の洞察、研究開発協力と認められた成果に関する情報など、Zhuoyan の最新の開発情報を常に入手してください。
脱硫装置は、特に腐食性の反応媒体や高温のプロセス流にさらされる場合など、厳しい化学的および熱的条件下で動作します。適切な防食コーティングを選択するには、化学組成、動作温度、基材の材質、装置の構造、および必要なコーティングの厚さを考慮する必要があります。
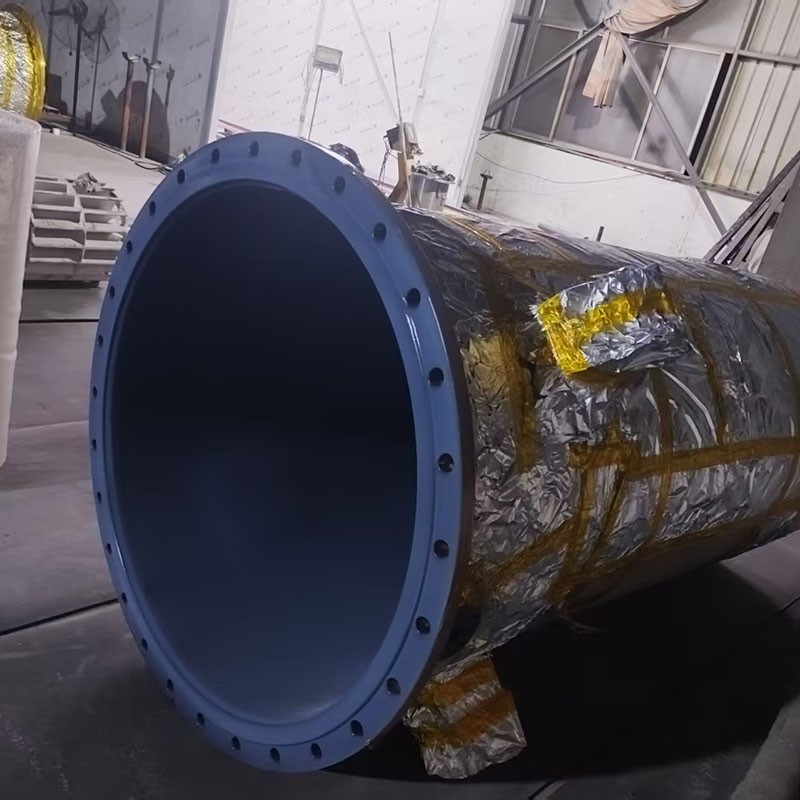
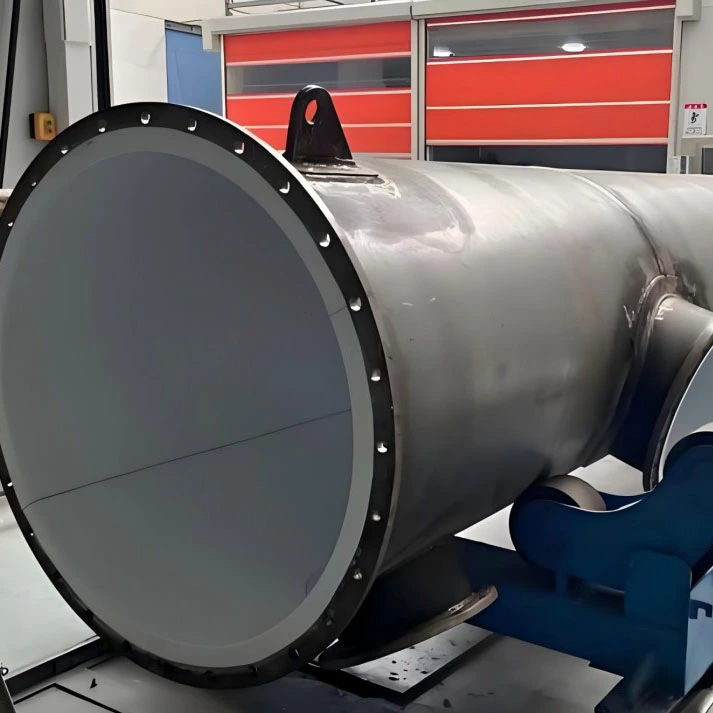
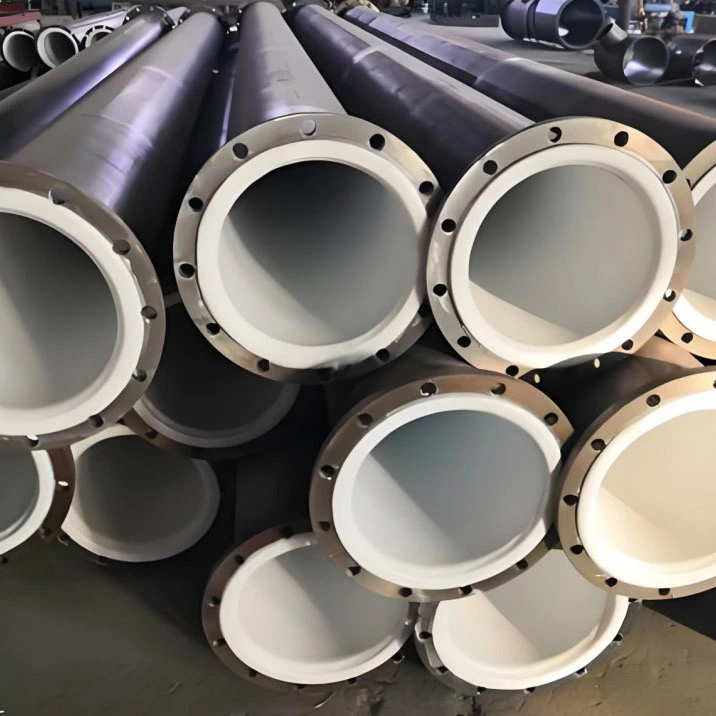
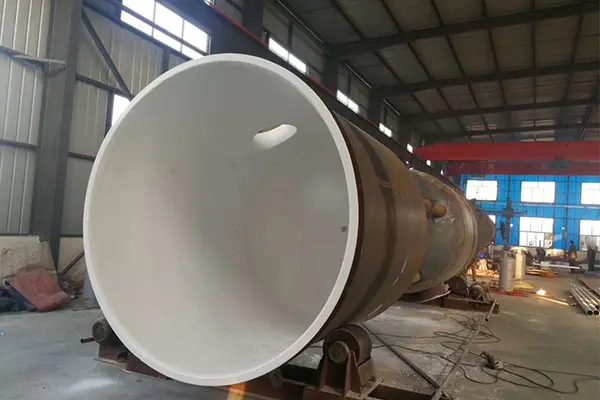
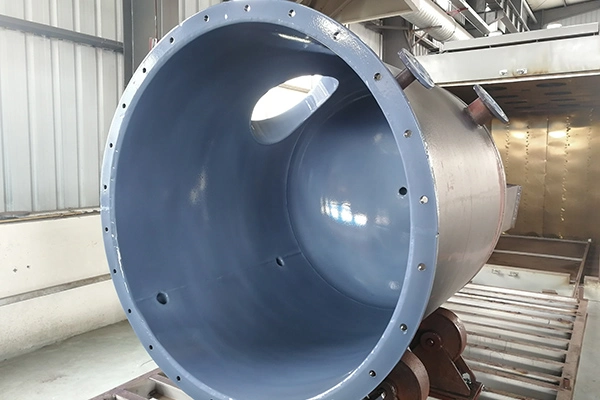
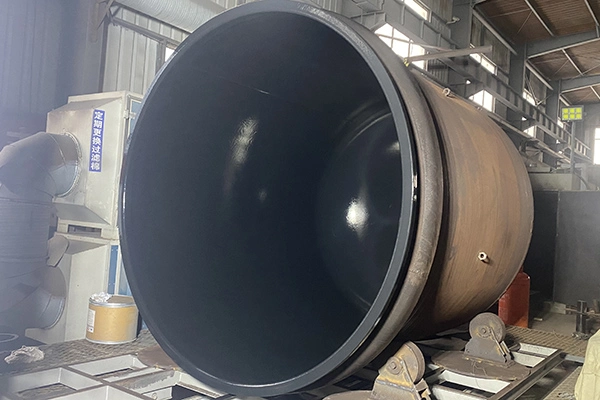
工業用防食用途の一般的なコーティング オプションには、PFA、FEP、ETFE (F40)、HALAR (F30) などがあります。適切な材料と適用方法は、特定の機器構成と使用条件によって異なります。湿式脱硫凝縮器の場合、フランジのシール面、管板、内部グリッド、および底部の U 字型酸タンクには特別な注意が必要であり、コーティングの均一性、複雑な形状、および熱への曝露が長期的な性能に影響を与える可能性があります。
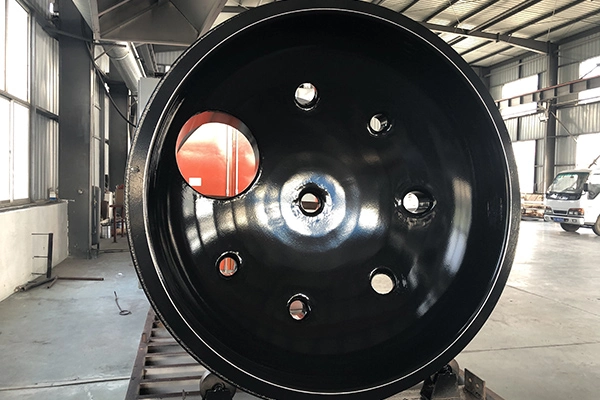
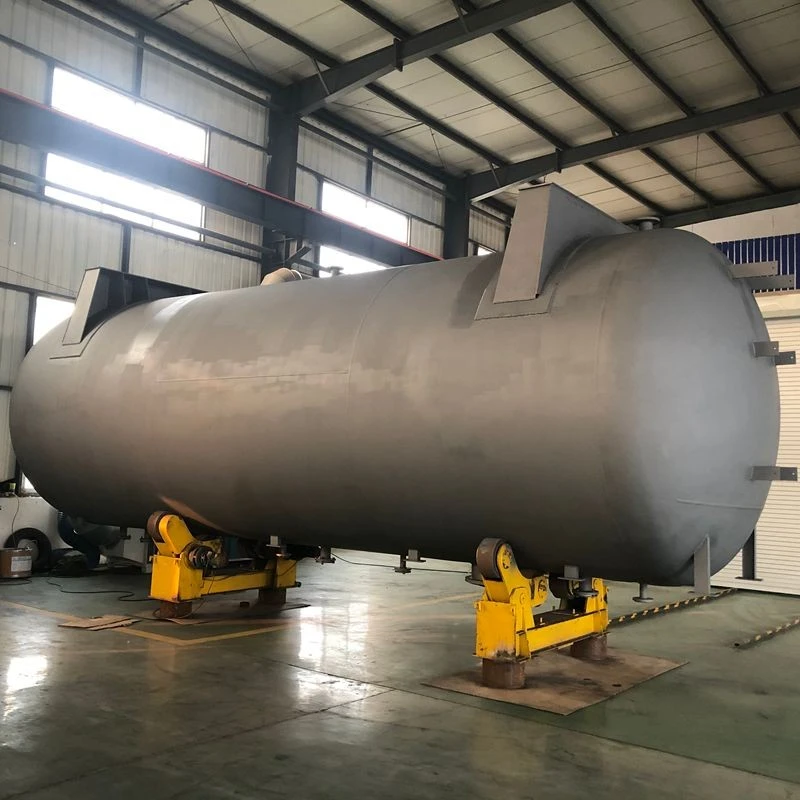
スプレーに指定された最大ワーク寸法は、最大 Ø3.8 m × 3.8 m × 8.2 m です。これらの寸法の適合性は、実際のワークピースの形状および選択したコーティングプロセスの要件に照らして確認する必要があります。
脱硫装置の防食コーティングを選択する前に、使用環境を明確に定義する必要があります。次の情報は特に重要です。
これらの条件は、化学的適合性、コーティングの選択、用途要件、および検査基準を評価するための基礎を提供します。コーティング材料は、一般的な耐食性だけで選択すべきではありません。実際の化学組成および使用環境に対する適合性を確認する必要があります。
いくつかのフッ素ポリマーコーティング材料が工業用防食用途に使用されています。それぞれに特定の材料特性があるため、プロセス媒体、温度、基板、および装置の構成に応じて適切なオプションを決定する必要があります。
| コーティング材 | アプリケーションの考慮事項 |
|---|---|
| PFA | 指定された使用条件を条件として、耐薬品性とフッ素ポリマーコーティングされた内面が必要な用途向けに検討されています。 |
| FEP | 材料特性と動作限界がプロセス要件を満たす、選択された防食用途に使用されます。 |
| ETFE(F40) | 必要な温度および化学条件に従って、選択されたコンデンサー部品を含む指定されたコーティング用途に使用されます。 |
| ハラール(F30) | 選択された工業用防食コーティング用途に使用されます。特定の化学媒体および動作環境に対する適合性を確認する必要があります。 |
これらの材料の耐食性と温度性能は同一ではありません。コーティングシステムを完成させる前に、化学組成、濃度、曝露時間、コーティングの構造、および個々の装置コンポーネントが経験する条件をすべて検討する必要があります。
指定された防食コーティングの厚さは、顧客の要件と選択したコーティング システムに応じて、0.3 mm から 1.5 mm の範囲になります。必要な厚さは製造前に定義し、コーティングと装置の設計に適した検査方法を使用して検証する必要があります。
均一性は、開口部、フランジのシール面、その他の幾何学的に複雑な領域の周囲で特に重要です。過度のコーティングの蓄積や不均一な塗布は、意図したコンポーネントの寸法やシールの配置を妨げる可能性があります。完成したコーティングは、合意された厚さと合格基準を満たしている必要があります。
産業用防食用途として考慮される基板材料には次のものがあります。
適切な表面処理と塗布手順は、基材の材質によって異なります。すべてのコーティングプロセスがすべての基材に適しているわけではないため、コーティングと基材の特定の組み合わせについて、適合性、表面処理、および接着要件を評価する必要があります。
指定されたコーティング条件を達成するには、制御されたスプレープロセスが不可欠です。正確な手順は、選択した材料、基板、装置の形状、および製造要件によって異なります。
プロセスパラメータは、選択した材料と基板に応じて制御する必要があります。コーティングの均一性と、穴、フランジ面、その他の重要な領域の周りのコーティングのはみ出しの防止に特に注意を払う必要があります。
リストされているコーティングの色は次のとおりです。
選択したコーティング材料と用途の要件に合わせて色の利用可能性を確認する必要があります。
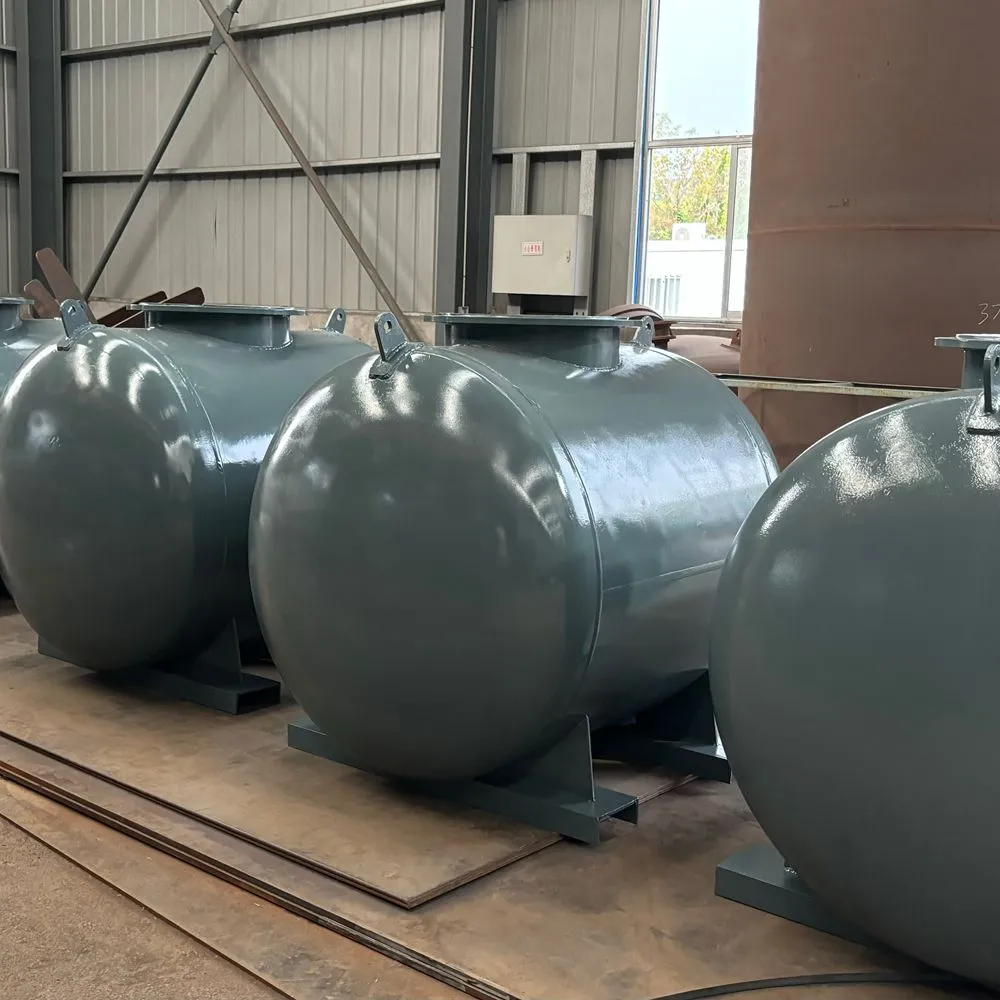
湿式脱硫凝縮器は垂直または水平に構成できます。内部構造と動作条件は異なるため、コーティング材料の選択、厚さの要件、および構造の詳細は、コンデンサー全体に均一に適用するのではなく、コンポーネントごとに評価する必要があります。
縦型湿式脱硫凝縮器は、上部カバー、上部管プレート、下部管プレート、および底部の U 字型酸タンクの 4 つの主要セクションを有するものとして説明されています。各セクションには、異なる接触温度とコーティング要件があります。
| 成分 | 指定コーティング | コーティングの厚さ | 記載された接触温度 | 主な考慮事項 |
|---|---|---|---|---|
| トップカバー | ETFE (F40) または HALAR (F30) スプレー | 1mm | 120℃を超えないこと | フランジのシール面にコーティングが流れないようにして、均一なコーティングの厚さを維持します。 |
| 上部管板 | ETFE (F40) または HALAR (F30) スプレー | 1mm | 150℃を超えないこと | 穴の周りのコーティングの流出を防ぎ、プレート全体に均一な被覆を維持します。 |
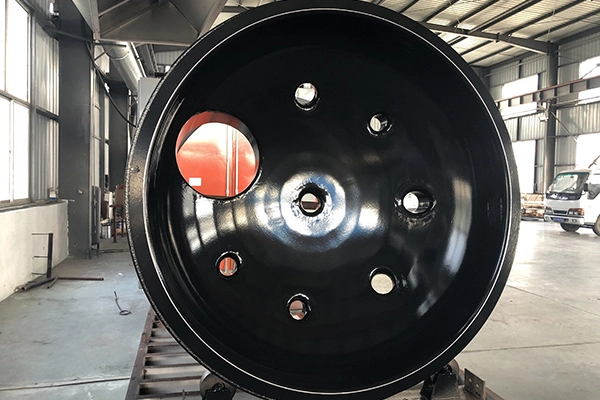
| 下部管板 | PFAスプレー | 1mm | 約260℃ | 穴には特に注意し、コーティングのにじみや不均一な厚さを避けてください。 |
| 底部U字型酸タンク | PTFEライニングまたはPFAスプレー | 選択したプロセスの確認 | 最大使用温度は 290°C までと記載されています | 複雑な形状と厳しい熱条件では、特別な構造と保護の見直しが必要です。 |
上部カバーには ETFE (F40) または HALAR (F30) スプレーが指定されており、コーティングの厚さは 1 mm、指定された接触温度は 120°C を超えません。フランジのシール面には、コーティングの流出や過剰な蓄積がシール界面に影響を与える可能性があるため、特に注意が必要です。コーティングは指定された表面全体にわたって均一である必要があります。
上部チューブプレートは ETFE (F40) または HALAR (F30) スプレー用に指定されており、厚さは 1 mm、規定の接触温度は 150°C を超えません。穴には、コーティングのにじみを防ぎ、意図した形状を維持するために、慎重な塗布制御が必要です。
PFA スプレーは、厚さ 1 mm、規定の接触温度約 260°C の下部管プレートに指定されています。プレートには複数の穴と移行部があるため、コーティングの均一性と材料の蓄積の制御が重要な検査上の考慮事項となります。
底部 U 字型酸タンクには、PTFE ライニングと PFA スプレーという 2 つの構造オプションが特定されています。タンクの形状によりどちらのプロセスも困難になる可能性があり、規定の最大使用温度は 290°C に達する可能性があります。
提供された設計情報では、直接の熱暴露と衝撃を制限するために、コーティングされた表面上に 300 ~ 500 mm の耐酸レンガ層を指定しています。厳しい温度条件を考慮すると、設計を最終決定する前に、コーティング材料、保護層、界面の詳細、および完全な構造を実際のプロセス要件に照らして検証する必要があります。
横型湿式脱硫凝縮器は、上部カバー、曇り除去グリッド プレート、3 セクションのチューブ セクション、パッキング グリッド プレート、底部の U 字型酸タンクの 5 つの主要なセクションを備えていると説明されています。
| 成分 | 指定コーティング | コーティングの厚さ | 記載された接触温度 | 主な考慮事項 |
|---|---|---|---|---|
| トップカバー | PFAスプレー | 1mm | 約180℃ | コーティングの均一性と関連する接続面の状態を確認します。 |
| 防曇グリッドプレート | PFAスプレー | 1mm | 約180℃ | グリッド構造とその複雑な形状全体のカバレッジを確認します。 |
| 3つのセクションのチューブセクション | PFAスプレー | 1mm | 約200~250℃ | 指定された温度と実際のプロセス媒体に対するコーティングの適合性を確認します。 |
| パッキンググリッドプレート | 確認中 | 確認中 | 確認中 | コンポーネントの特定の使用条件からコーティングと動作要件を決定します。 |
| 底部U字型酸タンク | PTFEライニングまたはPFAスプレー | 選択したプロセスの確認 | 最大使用温度は 280°C までと記載されています | 建設方法、複雑な形状、必要な熱保護を検討します。 |
PFA スプレーは、トップ カバーと曇り防止グリッド プレートに指定されており、コーティングの厚さは 1 mm、規定の接触温度は約 180°C です。曇り除去グリッド プレートには平らなプレートよりも複雑な表面形状が含まれているため、一貫した適用範囲と検査が特に重要になります。
3 セクションのチューブ セクションは、厚さ 1 mm での PFA スプレー用に仕様化されており、接触温度範囲は約 200 ~ 250°C と規定されています。コーティングの仕様は、実際のプロセス媒体および動作中の温度変動を含む動作サイクルに照らして評価する必要があります。
パッキング グリッド プレートは、水平凝縮器の 5 つの主要セクションの 1 つとして特定されていますが、提供された情報には、具体的なコーティング材料、厚さ、および接触温度が記載されていません。これらのパラメータは、コンポーネントの実際の動作条件と防食要件に従って確認する必要があります。
PTFE ライニングと PFA スプレーは両方とも、底部 U 字型酸タンクの潜在的な建設方法として特定されています。コンポーネントの形状が複雑なため、コーティングの塗布やライニングの取り付けが困難になる可能性があり、記載されている最大使用温度は 280°C に達する場合があります。
提供された設計情報では、直接の熱暴露と衝撃を軽減するために、コーティングされた表面上に 300 ~ 500 mm の耐酸レンガ層を指定しています。この保護構造の適合性は、実際の温度プロファイルやコーティングまたはライニング システムの要件を含む、完全な機器設計の一部として評価する必要があります。
個々の凝縮器セクションにリストされている温度値は、アプリケーション固有の設計入力です。これらは、PFA、FEP、ETFE、HALAR、または PTFE でライニングされた機器の普遍的な動作限界として解釈されるべきではありません。
コーティングまたはライニングの実際の適合性は、いくつかの要因によって決まります。
コーティング材料を選択する前、またはコンデンサーの設計を承認する前に、記載されている温度と構造の詳細を実際のプロセス条件と照らし合わせて確認する必要があります。コンポーネントが材料の指定限界近くで動作する場合、完全なアセンブリと追加の保護対策には特に注意が必要です。
脱硫装置の防食スプレーでは、コーティング材料、基材、厚さ、装置の形状、動作温度、および化学的適合性を調整して考慮する必要があります。 PFA、FEP、ETFE (F40)、および HALAR (F30) は、選択された産業用途向けにさまざまな材料オプションを提供しますが、最終的な選択は実際の使用条件に基づいて行う必要があります。
湿式脱硫コンデンサーは、上部カバー、管プレート、グリッド構造、底部の U 字型酸タンクが異なる温度にさらされ、異なるコーティングの問題が発生する可能性があるため、コンポーネントごとの評価が必要です。フランジのシール面、穴、複雑な形状、および厳しい熱条件にさらされるコンポーネントには特に注意を払う必要があります。
明確な動作データ、適切なコーティングプロセス、定義された検査基準、および完全な構造の検証により、適切な防食ソリューションの基礎が提供されます。最終的なコーティングの仕様と保護構造は、製造と操作の前に、機器の設計と実際のプロセス要件に照らして確認する必要があります。